

På Hansheng Automation stöter vi ofta på kunder som har egna ritningar men är osäkra på vilken gjutprocess som ska användas. För oss som tillverkare innebär olika tillverkningsprocesser variationer i kostnad, ledtid och produktionskomplexitet.
Vilken gjutningsprocess ska du använda?
Ta mässing (eller kopparlegering) komponenter som ett exempel. För sådana delar finns två relativt mogna gjutprocesser att välja mellan: sandgjutning och pressgjutning. Att göra själva processvalet kräver dock fler-dimensionell hänsyn.
Den här artikeln kommer att ge dig en detaljerad översikt över de specifika skillnaderna mellan sandgjutning och pressgjutning när de appliceras på mässingslegeringar, och täcker aspekter som verktygskostnader, dimensionella toleranser, ledtider och mer. Om du redan är bekant med dessa processer kan du gå direkt till avsnittet för processjämförelse.
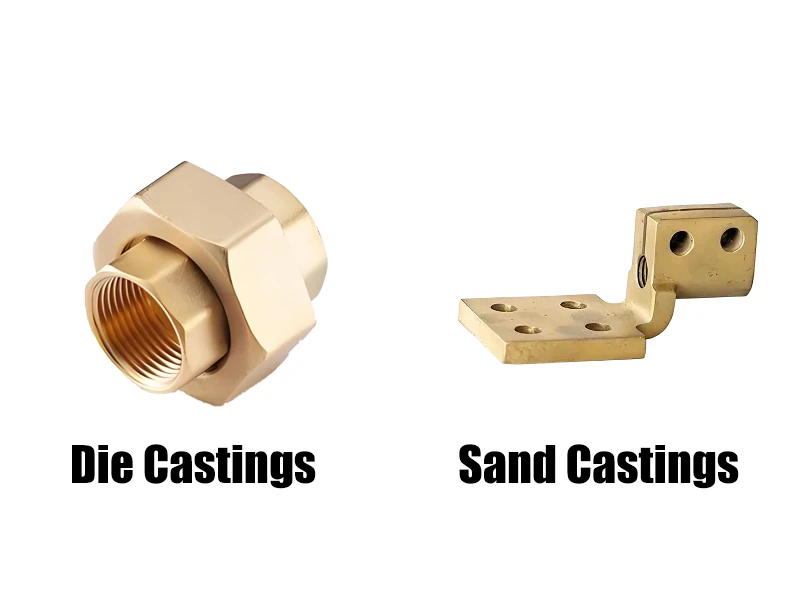
Vad är sandgjutning för mässing?
Sandgjutning är den äldsta och mest använda metoden för att tillverka mässingskomponenter. Processen fungerar genom att packa en sandblandning runt ett mönster av din del för att bilda ett formhålrum och sedan hälla smält mässing i det hålrummet för att skapa den slutliga formen.
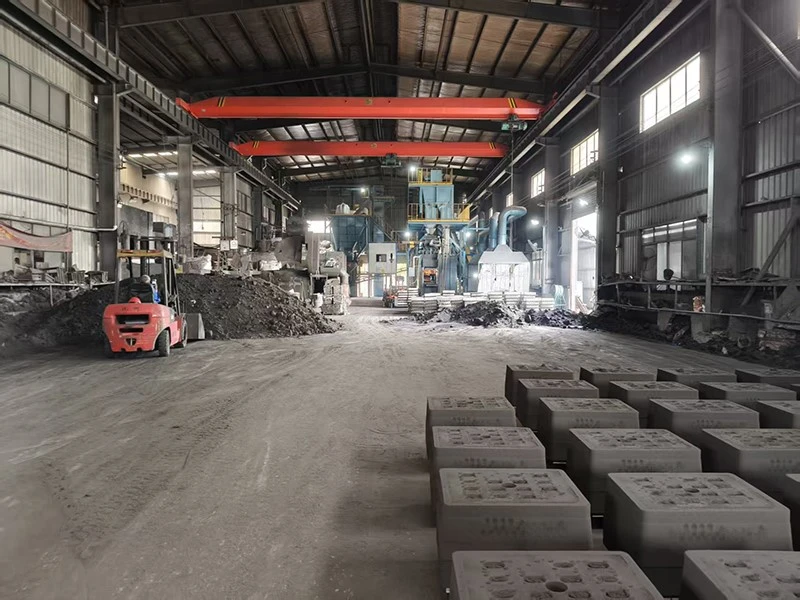
På Hansheng arbetar vi med tre typer av sandformar beroende på applikation:
Gröna sandformar- det vanligaste och mest kostnadseffektiva-alternativet, med en blandning av silikasand, lera och vatten. Väl-lämpad för de flesta vanliga mässingskomponenter.
Hartsandformar- erbjuder bättre dimensionsstabilitet och ytfinish än grön sand. Rekommenderas för delar med hårdare geometrikrav.
Vatten-glassandformar- ett natriumsilikat-bundet system som ger utmärkt värmebeständighet, som ofta används för större eller mer komplexa geometrier.
När mässingslegeringen är smält och hälld bryts sandformen bort efter kylning. Gjutningen går sedan igenom en serie efter-bearbetningssteg: borttagning av grind, slipning, kulblästring och - beroende på dina specifikationer - ytbehandling och dimensionell inspektion.
Processfördel
- Sandgjutning kan åstadkomma komplexa strukturer. Underskärningar, ihåliga sektioner, stora väggtjockleksvariationer och o-likformiga former är alla möjliga.
- Verktygskostnaden är relativt låg. Den är lämplig för prototypframställning och produktion av stora komponenter.
Vad är formgjutning för mässing?
Pressgjutning tvingar smält mässing under högt tryck in i en härdad stålform som kallas en form. Formen är bearbetad till snäva toleranser och producerar delar med utmärkt dimensionell konsistens och ytfinish direkt ur formen.
Emellertid innebär denna process högre verktygskostnader och vissa begränsningar av geometrisk komplexitet. Ett pressgjutningsverktyg för en måttligt komplex mässingskomponent går vanligtvis från $3 000 till $10 000 USD beroende på detaljens komplexitet och hålrumsantalet. Lämplig för stor-produktionsbehov.
Pressgjutning begränsar också din geometri. Delar måste utformas med konsekventa väggtjocklekar, generösa dragvinklar och begränsade underskärningar. Djupa håligheter och kärnor (som skapar ihåliga sektioner) är svåra eller omöjliga med standardpressgjutning.
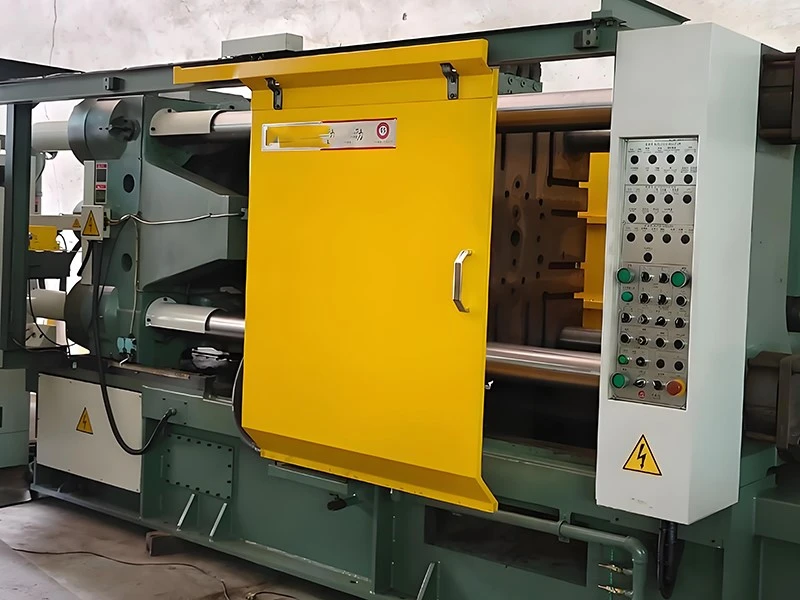
Pressgjutning fördel
- Hög-volymproduktion av små-till-medelstora delar med förutsägbar, repeterbar geometri. Kontaktdon, kopplingar, ventilhus i standardkonfigurationer och hus tillverkade i tiotusentals-särskilt för produkter som kräver sådana årliga volymer.
- Kostnaden per-enhet i volym är avsevärt lägre än sandgjutning, och den -gjutna ytfinishen kräver ofta minimal efterbearbetning-.
Sandgjutning vs formgjutning
Tabellen nedan ger en jämförelse av flera nyckeldimensioner mellan dessa två processer för mässingskomponenter, som vi har sammanställt för din referens. Vi hoppas att du tycker att det är till hjälp.
|
Faktor |
Sandgjutning |
Formgjutning |
|
Verktygskostnad |
Låg ($300 – $2 000) |
Hög ($3 000 – $10,000+) |
|
Enhetskostnad (låg volym) |
Lägre |
Högre (avskrivning av verktyg) |
|
Enhetskostnad (hög volym) |
Högre |
Lägre |
|
Minsta orderkvantitet |
1 stycke (prototyp) |
Vanligtvis 500+ st |
|
Ledtid (första artikeln) |
2 – 4 veckor |
4 – 8 veckor (inkl. verktyg) |
|
Dimensionell tolerans |
CT8 – CT10 (ISO 8062) |
CT4 – CT6 |
|
Ytfinish (som-gjuten) |
Ra 12,5 – 25 μm |
Ra 1,6 – 6,3 μm |
|
Geometri komplexitet |
Mycket hög |
Måttlig |
|
Väggtjockleksvariation |
Flexibel |
Kräver konsekvens |
|
Design Iteration Kostnad |
Låg (mönsterändring) |
Hög (dö omarbetning) |
|
Efter-bearbetning krävs |
Typisk ytbehandling |
Ofta minimalt |
Kunskapstillägg-Vilken legering fungerar bäst? C86300 mot C93200
Som en kunskapsförlängning vill vi introducera två mässingslegeringar som ofta används på Hansheng: C86300 aluminiumbrons och C93200 tennbrons. Båda dessa legeringar uppvisar gynnsamma prestandaegenskaper under de tidigare nämnda gjutprocesserna och är vanliga kvaliteter inom mässingsfamiljen.
C86300 - aluminiumbrons
C86300 är en hög-manganbrons som innehåller aluminium, järn och mangan. Dess draghållfasthet når cirka 758 MPa med en Brinell-hårdhet på HB 223–270 (ASTM B505/B505M). Vanliga driftsförhållanden involverar höga mekaniska belastningar (t.ex. kugghjul, snäckhjul, kamföljare), högt slitage och utmattningsbelastning.
C86300 sandkastar mycket bra. Dess höga legeringshalt innebär att den kräver noggrann temperaturkontroll under gjutning, men den resulterande gjutningen är tät och mekaniskt tillförlitlig.
C93200 - tennbrons (SAE 660)
C93200 är en blyad tennbrons som ofta används för lager- och bussningstillämpningar. Med en draghållfasthet runt 207 MPa och en relativt låg hårdhet på cirka 60–65 HBW (ASTM B505/B505M). Tennet ger korrosionsbeständighet i vatten och milda kemikalier.
Vanliga applikationer för C93200 inkluderar:
- Glidlager och hylsbussningar i hydrauliska och pneumatiska system
- Ventilhus och säten i vatten, ånga och mild kemisk service
- Pumphus där korrosionsbeständighet och bearbetbarhet båda spelar roll
Denna legering kan bearbetas med antingen sandgjutning eller pressgjutning; Men för anpassade krav eller låg-volymproduktion är sandgjutning i allmänhet den metod som föredras.
Snabbt urval
|
Krav |
Rekommenderad legering |
|
Tung belastning, hög slitstyrka |
C86300 aluminiumbrons |
|
Glidfriktion, själv-smörjning |
C93200 tenn brons |
|
Korrosion i vatten/milda kemikalier |
C93200 tenn brons |
|
Hög utmattningshållfasthet |
C86300 aluminiumbrons |
|
Anpassad form, låg MOQ |
Antingen - sandgjuter båda |
|
Hög-volymproduktion |
C93200 mer form-gjuten-vänlig |
Om din ansökan ligger mellan dessa två profiler,vårt ingenjörsteamkan granska dina ritningar och driftsförhållanden för att ge en specifik rekommendation innan du bestämmer dig för verktyg.
Hur Hansheng hanterar kvalitetskontroll
Efter att ha tillhandahållit en detaljerad introduktion till båda processerna kommer vi att använda vår egen kvalitetskontrollpraxis som ett exempel för att illustrera hur man utvärderar en leverantörs kvalitetsledningsförmåga.
På Hansheng går varje mässingsgjutningsorder igenom följande sekvens efter kylning och urtagning:
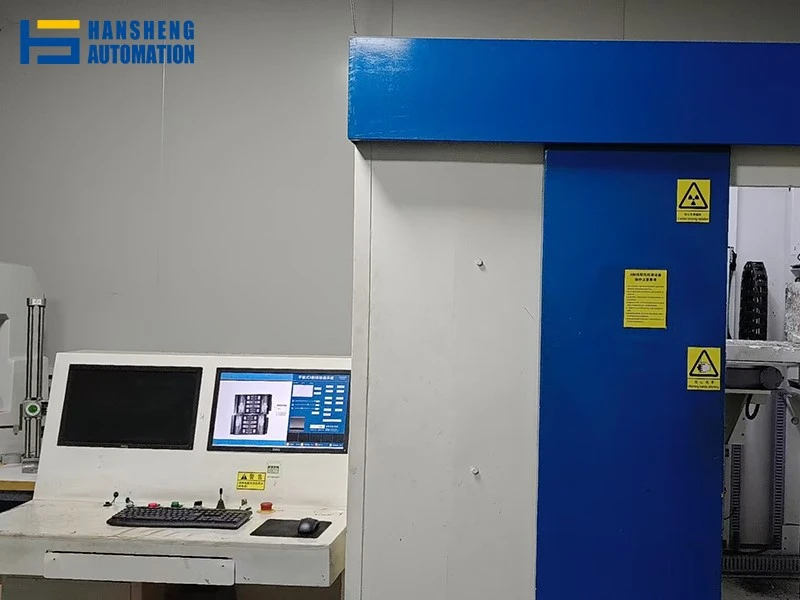
1. Röntgenfelsdetektering.-
Inre porositet, krympningshåligheter och inneslutningar som är osynliga på ytan identifieras med hjälp av industriell röntgeninspektion. Det här steget är standard för strukturella komponenter och viktiga-användningsdelar.
2. Ytbehandling
Beroende på din applikation kan delar genomgå kulblästring, slipning, polering eller kemisk ytbehandling för att uppnå önskad finish och skydda mot korrosion.
3. Dimensionell inspektion till CT8 – CT10
Alla gjutgods mäts mot ISO 8062 gjuttoleransstandard. Vår standardutgång ligger inom CT8 – CT10, med snävare kvaliteter som kan uppnås genom efter-gjutbearbetning. Om din ritning visar specifika kritiska mått, verifieras dessa individuellt före leverans.
4. Materialcertifiering
Vi tillhandahåller brukscertifikat och materialtestrapporter som bekräftar legeringens sammansättning för beställningar där spårbarhet krävs.
Om ditt projekt har specifika inspektionskrav - tredje-inspektion, vittnesprovning, PPAP-dokumentation - låt oss veta i RFQ-stadiet så infogar vi dessa i produktionsplanen.
I slutet av artikeln
Hansheng Automation tillhandahåller mässingsgjutningstjänster inklusive sandgjutning med grön sand, hartssand och vatten-glasformar, såväl som formgjutning och gjutning av förlorat vax. Vår anläggning ligger i Dongguan.
Begär offert för mässingsgjutning →
Om du är osäker på vilken process som passar ditt projekt, eller om du arbetar med en ritning som inte var specifikt designad för gjutning, finns vårt team på Hansheng tillgängligt för att granska dina krav och ge en processrekommendation innan du förbinder dig till verktygskostnader.
FAQ
Hur lång tid tar en beställning av mässingsgjutning från ritning till leverans?
För sandgjutning är typisk ledtid från godkända ritningar till leverans 2 – 4 veckor för standarddelar. Komplexa geometrier som kräver kärntillverkning eller fler-formar kan ta 3–5 veckor. Första-artikelexemplen kan ofta påskyndas - kontakta oss för att diskutera din tidslinje.
Kan du gjuta anpassade former från våra 2D- eller 3D-ritningar?
Ja. Vi designar skräddarsydda sandformar baserat på dina angivna ritningar. Både 2D DWG/DXF- och 3D STEP/IGES-filer accepteras.
Erbjuder du post-gjuten CNC-bearbetning?
Ja. Som en del av vår bredare tillverkningskapacitet kan vi bearbeta gjutgods till slutliga dimensionstoleranser efter gjutning. Detta är vanligt för lagerytor, gängade egenskaper, tätningsytor och andra egenskaper som kräver snävare toleranser än enbart gjutning kan ge.
Hur får jag en offert för anpassad mässingsgjutning?
Skicka oss dina ritningar (2D eller 3D), din nödvändiga legering (eller applikationsbeskrivning om du behöver legeringsvägledning), uppskattad årlig volym och eventuella specifika kvalitets- eller leveranskrav. Vi kommer att svara med en detaljerad offert inom 2 arbetsdagar.