

Prestandakriterierna relaterade skärverktyg ökar mer och högre när nivån på utrustningstillverkningsverksamheten fortsätter att förbättra, därför måste verktygen kunna förvandla höga hårdhetsmaterial, vilket ger en ny utmaning för funktionen av PVD -belagda verktyg. Låg hårdhet och dålig slitmotstånd hos den konventionella PVD-beläggningen gör det svårt att hantera i högprecisionsbearbetning. PVD -beläggningsmetoden har nyligen inkluderat många nya funktioner för att tillfredsställa verktygets prestanda under olika arbetssituationer på grund av ständig innovation och forskning och utveckling.
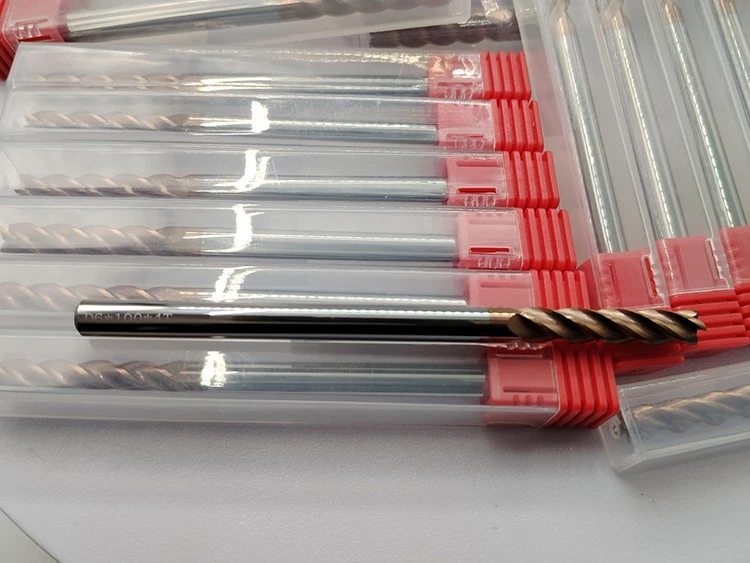
Minskning av trevägs kraft
Den så kallade trevägskraften i skärverktyget hänvisar till bakkraften, matkraften och skärkraften som uppstår när verktyget bearbetar arbetsstycket. Ju större trevägskraften, desto allvarligare klipptverktyget. Om en PVD-beläggning appliceras på verktygets yta, kan den säkerställa att verktygets trevägskraft ändras smidigt under bearbetning utan en uppåtgående trend, vilket minskar slitvillkoret för skärverktyget och förbättrar skärfunktionen. Speciellt i den traditionella PVD-beläggningen för att öka de sällsynta jordartselementen, på minskningen av trevägs krafteffekten är mer betydande, kan förbättra den inre spänningen hos beläggningen, minska de smälta dropparna i utseendet på spänningen, som alla spelar en roll för att minska friktionsmotståndet för verktygseffekten. På grund av minskningen av trevägskraften hjälper det att förbättra verktygets livslängd.
Minska friktionskoefficienten
Två huvudaspekter definierar källan till skärkraft: (1) Materialdeformationsmotstånd: innefattande den elastiska plastiska deformationsresistensen för skärskiktmetallen (inklusive plastflödesmotståndet i chipformationssteget) såväl som den elastiska återhämtningsmotståndet för den bearbetade ytmetallen; (2) Gränssnittsfriktionseffekt: friktionsmotståndet mellan verktygets framsida och chipet och baksidan och den nyfödda ytan på arbetsstycket. Således har en grundlig studie av friktionsegenskaperna mellan många verktygsmaterial och det bearbetade materialet stor teknisk betydelse för att förbättra skärkraftens distribution och fördröjningsverktygsslitage. Det faktum att friktionskoefficienten kommer att ha anmärkningsvärda dynamiska variationer under intermittenta skärmiljöer på grund av de extrema förändringarna i kontaktgränssnittstillståndet som genereras av enstaka brytning och utsläpp av chips bör särskilt understrukna. Experimentella resultat avslöjar att PVD -täckta verktyg har en genomsnittlig friktionskoefficient mellan 15 och 30% lägre än obelagda verktyg.
Förbättra bearbetningskvaliteten
Belagda verktyg har en betydande effekt på att förbättra bearbetningskvaliteten, låg yttre grovhet, arbetsstyckets skäryta är platt och smidig, inga restchips och andra föroreningar. Det obelagda verktyget som skärs härdat 45 stål bearbetas efter att grovheten är mycket stor, och det finns en stor grad av korrugering.